时间:2023-11-23 14:27来源:原创 作者:k8凯发官网入口
点击:
次
均衡化生产是实现精益生产即“适时、适量、适物”生产的必要条件,也是当今制造型企业选择的新型的生产运作模式,是适应新的市场环境条件下的生产管理技术,应对多品种,少批
什么叫均衡化生产:
所谓均衡化生产,是指企业采购、制造以及配送的整个过程都与市场需求相符合。采用均衡化意味着最终供货与需求相适应,同时从需求开始进行拉动,总装配线在向前工序领取零部件时应均衡地使用各种零部件,生产各种产品。为此在制定生产计划时就必须加以考虑,然后将其体现于产品生产顺序计划之中。
均衡化生产是实现精益生产即“适时、适量、适物”生产的必要条件,也是当今制造型企业选择的新型的生产运作模式,是适应新的市场环境条件下的生产管理技术,应对多品种,少批量的生产制造要求。
均衡化生产概念:
浪费、负载过重与不均衡概念
杜绝浪费是精益管理方式的核心。在日语中浪费用“Muda”表示,在精益生产方式中,“Muri”(负荷过重)和“Mura”(不均衡)也与Muda同等重要。
浪费(Muda):未能创造价值,不增值的活动
不均衡(Mura):可视为上述两“M”的波动结果, 其来自不合理的生产日程,或是由于内部问题而导致的产量波动
负荷过重(Muri):员工或设备的负荷过重
工厂中生产线工位生产能力不均衡示例:
工位③能力最低易造成生产瓶颈,工位④能力最大易产生库存,这种能力不均会引起浪费。因此,要尽可能地减少这种不均衡的产生,即消除不平均现象的均衡化。
批量生产均衡化案例:

批量生产的(de)不平衡
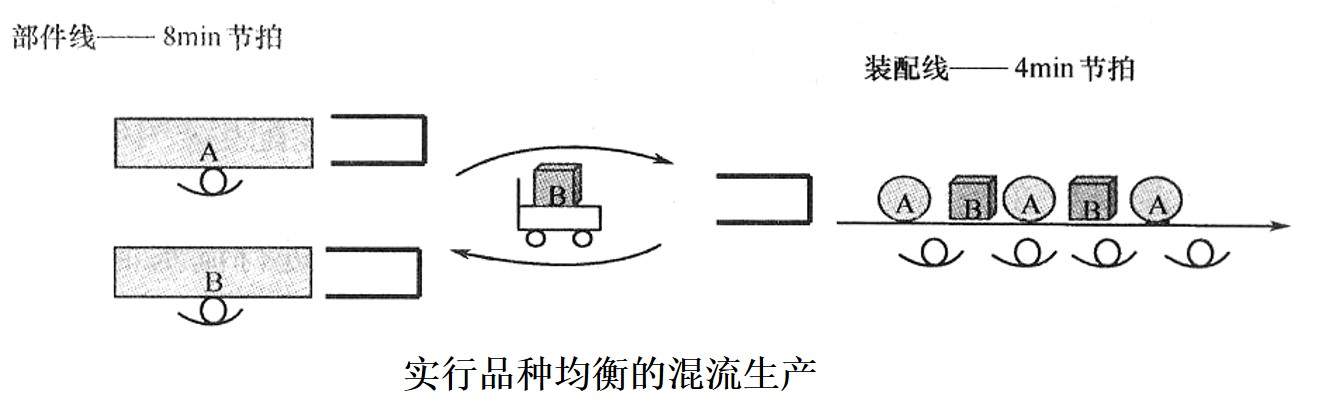
为避免浪费,后道(dao)(dao)工(gong)序不应采(cai)用集中连(lian)续的(de)顺序装备同(tong)一(yi)(yi)产(chan)(chan)品,而(er)应采(cai)用在某(mou)一(yi)(yi)时(shi)间(jian)单位内各品种出现(xian)的(de)比率均(jun)(jun)等的(de)顺序进行(xing)装配(采(cai)用混(hun)流生(sheng)产(chan)(chan)),即均(jun)(jun)衡化生(sheng)产(chan)(chan)。这(zhei)样(yang)前(qian)道(dao)(dao)工(gong)序的(de)负荷就会(hui)减少,��������每日平均(jun)(jun)生(sheng)产(chan)(chan)成为可能。如下图:

混流生产的均衡化
均衡化生产概念:
均衡化生产也称平准化生产,������各种产品的生���产节拍与对应产品的平均销售节拍一致。
总量均衡:
����� 定义:总量均衡就是将一个单位期间内的总订单������量平均化,即将连续两个单位期间的总生产量的波动控制到最小程度。
总量均衡案例分析:
某月某产品的实际需求量为400台,一月生产20天,每������日生产量的需求不同,最高日30台/日,最低日10台/日,如图所示。
如果采用总量均衡的办法,是日产量保持一致,即每天生产20台,则可以按这个产量准备人员以及生产要素。这样,总产量没有减少,人员以及生产要素却可以减少1/3,成本也就随之降低。
实施总量均衡后,虽然每天按照相同的数量准备人员及生产要素,但需求仍有可能产生波动,可分为短期波动和长期波动两种情况。
1.短期波动:
������ 对于短期内需求有小幅度波动,当需求量增大时可以采取加班方式,需求量减少时则提早结束生产。
仍以(yi)某月生产400台(tai)产品(pin)为例,如在当天(tian)需求量����稍大(da)于(yu)20台(tai)时,靠加班即可解决;需求小于(yu)20台(����tai)时,提前结(jie)束生产。
2.长期波动:
对于周期性的大幅波动,则需要重新进行总量均衡配置生产要素,而进行产品总量均衡的周期由产品特点及工厂管理能力而定:产品需求量波动频繁则调整也应频繁进行,工厂管理能力强则可以在需要的时候及时调整;如果不强则只能允许浪费的存在或供不应求。
如果完全按照准时化生产,则会产生生产要素配置������的浪费;如果不按准时化生产,则会产生库存浪费。因而要权衡产能损失与库存浪费的最佳平衡点。根据经验,日产量允许存在着一定的变化幅度,但为保持人员和设备的稳定性,应把振幅控制在20%之�������内。
总之,生产总量均衡可以防止两种浪费:
1.工厂在不同时期不均衡造成的浪费;
2.不同工序之间不均衡产生的浪费.
品种均衡的作用:
案例:
����; 某汽车装配线装配A、B两种车型,装配顺序是4个A型车和2个B型车循环。装配线和部件线的生产节�����拍都是4min,生产部件A和B的工序都需要两名操作工。由于车型的不同而需要不同的部件,即装配A型车需要用到A部件,装配B型车需要用到B部件,如下图所示。
(1)如果按照准时化的生产要求进行生产,当后工序装配线装配B型车时,需要使用B部件,则生产A部件的生产线等待,反之亦然,这样就造成了等待的浪费。
(2)部件线的生产节拍仍为4min,如果为了使各工序不等待,就会出现生产过剩而库存增加,造成生产过早的浪费和����库存的浪费,如下图:
(3)为(wei)了(le)解决上(shang)述问题,如果将部(bu)件(jian)(jian)线(xian)的(de)生产(chan)节拍调整到(dao)8min,各工(gong)位无等待现(xian)(xian)象,并且(qie)生产(chan)能力配置可减少50%(如部(bu)件(jian)(jian)线(xian)操作(zuo)人员只需(xu)1人)。但是(shi)后(hou)工(gong)序(xu)的(de)装配线(xian)在使用其中一(yi)种部(bu)件(jian)(jian)时(shi),另(ling)一(yi)种部(bu)件(jian)(jian)会有中间库(ku)存(cun)。例如,后(hou)工(gong)序(xu)的(de)装配线(xian)在使用部(bu)件(j������ian)(jian)B时(shi),A部(bu)件(jian)(jian)线(xian)还(hai)在生产(chan),但A部(bu)件(jian)(jian)并未领取(qu),因此出(chu)现(xian)(xia���n)中间库(ku)存(cun),最多时(shi)会出(chu)现(xian)(xian)2个A部(bu)件(jian)(jian)。
(4)若对后工序(xu)进(jin)行������品种均衡,按照“A—B—A—B—A…”循环顺(shun)序(xu)进(jin)行生(sheng)产,这样可(ke)消除库存(cun)和等待,同时生(sheng)产能力配置可(ke)减少(shao)50%。
(责任编辑:k8凯发官网入口
)
 专业+敬业
 手把手咨询辅导
 一次咨询持续服务
 咨询性价比高